Kategorien
neuer Blog
Produktionsengpässe in einer automatisierten Popcorn-Fertigungslinie treten auf, wenn eine Verarbeitungsstufe nicht mit dem Ausstoß einer anderen Schritt halten kann. Das Poppen läuft beispielsweise effizient, aber das Fördern, Kühlen, Umhüllen oder Verpacken verfügt möglicherweise nicht über ausreichend Kapazität, um dasselbe Volumen zu bewältigen. Das Ergebnis sind Produktansammlungen, Geräteausfallzeiten und ein geringerer Ausstoß der Gesamtanlage.
Der Schlüssel zur Behebung eines Engpasses besteht darin, herauszufinden, wo der Produktfluss eingeschränkt wird, anstatt anzunehmen, dass die Popcornmaschine immer dafür verantwortlich ist. Eine gut ausbalancierte Popcorn-Produktionslinie benötigt kompatible Anlagenkapazitäten, eine stabile Zufuhr von Zutaten, einen effizienten Transfer, angemessenes Kühlen und Umhüllen sowie Verpackungsanlagen, die den tatsächlichen Ausstoß bewältigen können.
XFD bietet industrielle Popcorn-Anlagen und integrierte Produktionslinien-Konfigurationen für unterschiedliche Werksanforderungen. Durch die Untersuchung des Ausstoßes und der Betriebsbedingungen jeder Stufe können Hersteller den echten Produktionsengpass identifizieren und entscheiden, ob Prozessanpassungen oder Anlagenaufrüstungen erforderlich sind.
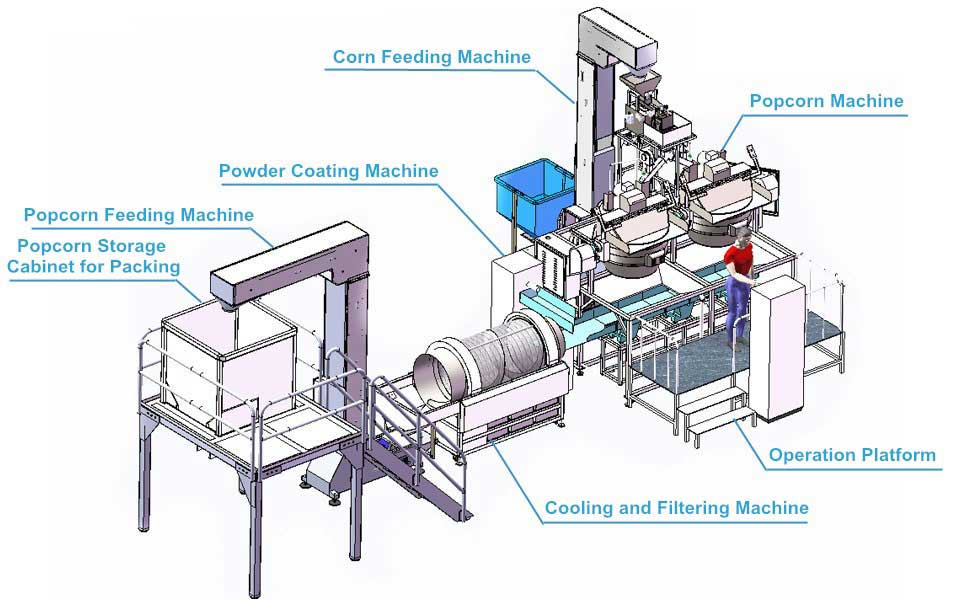
Die häufigsten Engpassstandorte sind das Poppen, die Zufuhr von Zutaten, das Fördern, Kühlen und Filtern, das Umhüllen und das Verpacken. Der genaue Engpass hängt von dem Popcorn-Rezept, der Anlagenkonfiguration, dem Produktionsplan und dem Zielausstoß ab.
| Produktionsstufe | Möglicher Engpass | Was zu überprüfen ist |
|---|---|---|
| Poppen | Die Popcornstufe kann nicht genügend fertiges Popcorn liefern | Chargen-Taktzeit, Anzahl der Kessel, Be- und Entladezeit |
| Zutatenzufuhr | Maiskörner, Öl, Zucker oder Würzung werden nicht konstant zugeführt | Zufuhrintervalle, Nachfüllverzögerungen, Verfügbarkeit der Zutaten |
| Fördern | Produkt staut sich zwischen den Verarbeitungsstufen an | Transfergeschwindigkeit, Fördererkapazität, Abgabepunkte und Layout |
| Kühlen und Filtern | Produkt wartet vor dem nächsten Arbeitsgang auf Kühlung oder Trennung | Durchsatz, Luftstrom, Trennleistung, Reinigungsintervalle |
| Umhüllen und Würzen | Der Umhüllungsprozess kann den ankommenden Produktstrom nicht bewältigen | Rezept, Mischzeit, Umhüllungsmethode, Rüst- und Reinigungszeit |
| Verpacken | Fertiges Popcorn staut sich vor dem Abfüllen oder Siegeln an | Abfällrate, Beutelformat, Siegelgeschwindigkeit, Foliennachschub und ausgeschiedene Packungen |
Dies sind gängige Diagnosemöglichkeiten, kein Beweis dafür, dass eine bestimmte Maschine unter ihren Möglichkeiten arbeitet. Hersteller sollten den tatsächlichen Durchsatz und die Ausfallzeiten auf jeder Stufe vergleichen, bevor sie entscheiden, welche Anlage angepasst oder ausgetauscht werden muss.
Die Popcornstufe kann der Hauptengpass sein, wenn nachgeschaltete Anlagen auf Popcorn warten, anstatt es mit einer gleichmäßigen Rate zu erhalten. Dies kann passieren, wenn die Anzahl der Popcornkessel nicht ausreicht, Chargenzyklen länger als erwartet dauern oder das Laden, Entladen und Nachfüllen von Zutaten übermäßige Lücken zwischen den Chargen verursachen.
Um das Problem zu diagnostizieren, erfassen Sie die Anzahl der pro Stunde abgeschlossenen Chargen, die durchschnittliche Taktzeit, das Gewicht des pro Charge produzierten, akzeptablen Popcorns und die zwischen den Zyklen verbrachte Wartezeit. Die Nennkapazität ist als Referenz nützlich, aber der tatsächliche Ausstoß ist ein zuverlässigerer Indikator dafür, was das Werk im Normalbetrieb aufrecht erhalten kann.
XFDs industrielle Popcornmaschinen decken unterschiedliche Produktionsanforderungen ab. Bei der Bewertung einer Aufrüstung der Popcornstufe sollten Hersteller den Ausstoß, den Chargenzyklus, den Personalbedarf und die Kompatibilität der ausgewählten Maschine mit nachgeschalteten Anlagen vergleichen, anstatt sich allein auf die Nennkapazität zu verlassen.
Wenn das Poppen als Engpass bestätigt wird, umfassen mögliche Maßnahmen die Überprüfung des Chargen-Timings, die Reduzierung vermeidbarer Wartezeiten, die Verbesserung der Zutatenzufuhr oder die Evaluierung zusätzlicher Popcorn-Kapazitäten. Eine Erhöhung der Popcorn-Kapazität allein verbessert den Gesamtausstoß der Linie nicht, wenn das Kühlen, Umhüllen oder Verpacken bereits an seiner Obergrenze arbeitet.
Ferdereinrichtungen verbinden einzelne Maschinen zu einem funktionierenden Produktionsprozess. Selbst wenn jede Maschine über eine ausreichende Nennkapazität verfügt, kann ein schlecht abgestimmter Förderer oder Elevator den Popcornfluss zwischen den Stufen unterbrechen.
Ein häufiges Warnsignal ist die Ansammlung von Produkten an einer Abgabestelle, während die nächste Maschine auf Material wartet. Das Gegenteil kann ebenfalls auftreten: Nachgeschaltete Anlagen bleiben unterlastet, weil die vorgelagerte Maschine Popcorn nicht konstant liefert.
Überprüfen Sie, ob Kapazität, Höhe, Förderrichtung und Abgabeanordnung des Förderers zur Produktionslinie passen. Die Produktbehandlung sollte außerdem unnötige Stürze, übermäßige Bewegungen und Ansammlungen minimieren, die den Bruch erhöhen oder die Reinigung erschweren könnten.
Wenn ein Werk die Produktion durch das Hinzufügen von Popcornmaschinen erweitert, sollte es die Kapazität des gemeinsamen Fördersystems neu bewerten. Mehr Popcorn-Kapazität kann das in die Transferstufe eintretende Volumen erhöhen, sodass der Förderer und nachgeschaltete Anlagen möglicherweise als Teil derselben Aufrüstung überprüft werden müssen.
Eine Produktionslinie sollte als vernetztes System bewertet werden und nicht einfach als Ansammlung von Maschinen mit individuellen Kapazitätswerten.
Nach dem Aufpoppen muss Popcorn vor dem Überziehen oder Verpacken möglicherweise abgekühlt und getrennt werden. Wenn diese Stufe den ankommenden Produktstrom nicht aufnehmen kann, kann sich Popcorn vorgelagert stauen und den Poppvorgang verlangsamen.
Die Kühlleistung hängt vom Produkt, den Prozessbedingungen, der Anlagenkonfiguration und dem geforderten Ausstoß ab. Auch die Anforderungen an das Filtern und Trennen sind wichtig, da unaufgepoppte Maiskörner, kleine Fragmente und anderes unerwünschtes Material möglicherweise entfernt werden müssen, bevor das Produkt weitergeleitet wird.
Hersteller sollten die Menge des Popcorns überprüfen, die im gleichen Zeitraum in die Kühlstufe ein- und austritt. Sie sollten außerdem beobachten, ob das Produkt auf die Kühlung wartet, ob die Trennergebnisse konstant bleiben und ob Reinigungs- oder Wartungsarbeiten den Normalbetrieb unterbrechen.
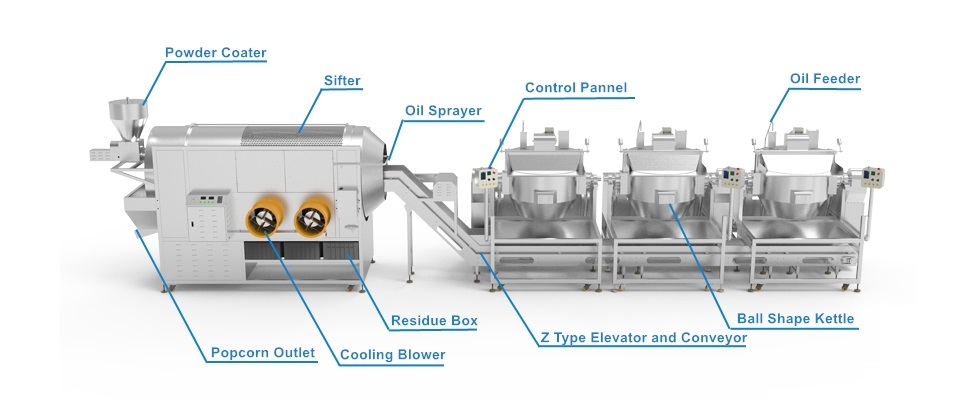
Das Bild veranschaulicht, wie Kühl-, Förder-, Sieb- und Poppanlagen zusammenarbeiten. Wenn die Kühl- oder Filterstufe den vorgeschalteten Ausstoß nicht bewältigen kann, muss möglicherweise die gesamte Linie verlangsamt werden, selbst wenn die Poppanlage selbst normal funktioniert.
Für Fabriken, die eine Produktionslinie mit Kühlung und Produktübertragung bewerten, ist diehalbautomatische Popcorn-Produktions- und Kühllinie von XFD eine zu prüfende Konfiguration. Die Produktseite beschreibt einen modularen Aufbau, der je nach Produktionsbedarf um weitere Poppmaschinen erweitert werden kann.
Das Überziehen kann zu dem limitierenden Schritt werden, wenn das Rezept mehr Bearbeitungszeit erfordert, als die Poppanlage zulässt, oder wenn die Überzugsmethode nicht zum Produkt passt. Karamellpopcorn kann beispielsweise einen anderen Erhitzungs- und Mischprozess erfordern als Popcorn, das mit trockenem Würzpulver überzogen ist.
Weitere mögliche Ursachen sind eine unbeständige Zufuhr von Zutaten, eine ungleichmäßige Verteilung der Beschichtung, übermäßige Produktansammlungen sowie Reinigungs- oder Umrüstzeiten zwischen den Geschmacksrichtungen. Ein Werk, das mehrere Sorten herstellt, sollte nicht nur die Zeit für die Verarbeitung jeder Charge messen, sondern auch die Zeit, die für den Rezeptwechsel und die Reinigung der Anlage erforderlich ist.
Die richtige Lösung hängt von dem Beschichtungsverfahren ab. Ein Trockenwürzungssystem eignet sich nicht automatisch für das Kochen einer klebrigen Karamellbeschichtung, und eine für ein Rezept entwickelte Maschine liefert mit einem anderen möglicherweise nicht denselben Durchsatz. Die Zutaten, der Mischvorgang, der Heizbedarf, die Reinigungsmethode und die Zielausbringung sollten dabei stets berücksichtigt werden.
Die Popcorn-Produktions- und -Beschichtungsstraße von XFD kombiniert Anlagen zum Poppen, Fördern, Kühlen und Filtern sowie Pulverbeschichten in einer Konfiguration. Hersteller können die aufgeführten Komponenten als Ausgangspunkt nutzen, wenn sie bewerten, wo die Beschichtung oder der Produkttransfer den Ausstoß einschränken könnte.
Die Verpackung ist eine häufige Ursache für Produktionsverzögerungen, da das fertige Produkt erst versendet werden kann, wenn es abgefüllt, versiegelt und gemäß dem erforderlichen Format vorbereitet wurde. Wenn die Verpackungsmaschine weniger Kilogramm pro Stunde verarbeitet als die vorgelagerte Linie produziert, kann sich Popcorn vor dem Verpacken ansammeln.
Die Verpackungsgeschwindigkeit sollte im Zusammenhang mit Beutelgröße und Füllgewicht bewertet werden. Die Angabe der Packungen pro Minute einer Maschine kann nicht direkt mit der Angabe der Kilogramm pro Stunde einer anderen Maschine verglichen werden, es sei denn, das Verpackungsgewicht und die Betrieb Annahmen sind bekannt.
Hersteller sollten die tatsächliche Anzahl der pro Minute produzierten akzeptablen Packungen, die Füllgenauigkeit, die Siegelqualität, die Foliennachfülldauer und die Anzahl der abgelehnten Verpackungen überprüfen. Produktstaus können zudem aufzeigen, ob das Verpackungssystem zeitweise stoppt, während der Rest der Linie weiterarbeitet.
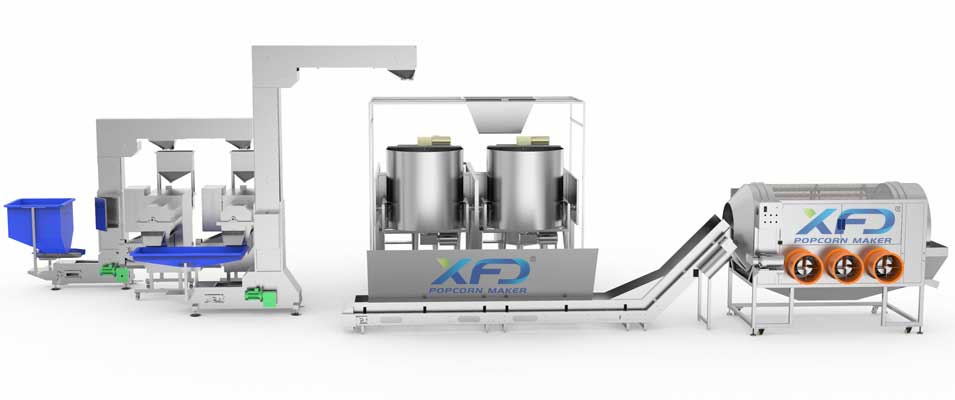
Für Fabriken, die Produktion und Verpackung koordinieren müssen, bietet XFD vollautomatische Popcorn-Produktions- und Verpackungslinie ist für Fabrikanwendungen konzipiert. Die Produktseite nennt einen Ausgabebereich von ca. 100–160 kg/h für die angegebene Konfiguration. Der tatsächliche Durchsatz hängt vom Produkt, den Betriebsbedingungen und der gewählten Konfiguration ab.
Bevor Sie die vorgelagerte Kapazität erhöhen, stellen Sie sicher, dass das Verpackungssystem die erwartete Endproduktion bewältigen kann. Andernfalls investiert die Fabrik möglicherweise in zusätzliche Popcorn-Kapazitäten, ohne eine entsprechende Steigerung des verpackten Produkts zu erreichen.
Die effektivste Methode besteht darin, die Leistung jeder Stufe über denselben Betriebszeitraum zu messen. Sich nur auf die Nennkapazität einer Maschine zu verlassen, kann irreführend sein, da der tatsächliche Linienausstoß durch Wartezeiten, Rüsten, Reinigung, Materialzufuhr und Ausschussware beeinflusst wird.
Beginnen Sie mit einem Produktionsprotokoll, das folgende Indikatoren enthält:
Ein einfaches Beispiel verdeutlicht dieses Prinzip. Wenn die Popcorn-Stufe 100 kg/h produziert, die Kühlstufe 90 kg/h verarbeiten kann und die Verpackung unter denselben Produkt- und Betriebsannahmen 75 kg/h bewältigt, kann die Verpackung den Endausstoß auf etwa 75 kg/h begrenzen, bevor zusätzlicher Stillstand und Verluste berücksichtigt werden.
Diese Zahlen dienen der Veranschaulichung und sind keine XFD-Produktspezifikationen. In einer realen Fabrik sollten Messungen über vergleichbare Zeiträume durchgeführt werden, und Produktgewicht, Rezeptur und Ausgabedefinitionen sollten über die Stufen hinweg konsistent sein.
Die langsamste Stufe ist nicht immer das einzige Problem. Eine Linie kann zeitweilige Engpässe aufweisen, die durch Rüstvorgänge, ungleichmäßige Beschickung oder Gerätestopps verursacht werden. Die Überprüfung des gesamten Prozesses über eine komplette Schicht hinweg hilft dabei, eine anhaltende Kapazitätsbeschränkung von einer temporären Unterbrechung zu unterscheiden.
Das Verringern von Engpässen erfordert nicht immer den Austausch der gesamten Anlage. Die geeignete Maßnahme hängt davon ab, ob die Einschränkung auf unzureichende Kapazität, instabilen Betrieb, mangelhafte Geräteabstimmung oder vermeidbare Ausfallzeiten zurückzuführen ist.
Automatisierung kann dabei helfen, repetitive Arbeitsgänge zu koordinieren und manuelle Handhabung zu reduzieren, beseitigt jedoch nicht jede Produktionseinschränkung. Eine vollautomatische Linie benötigt dennoch das richtige Gerätegleichgewicht, geeignete Zutaten, routinemäßige Reinigung, Wartung und Qualitätsprüfungen.
Bei der Planung einer Neuinstallation sollten Hersteller dem Lieferanten die Zielleistung in kg/h, Produktvarianten, Beschichtungsrezepturen, das Verpackungsformat, den verfügbaren Platz, die Stromversorgung und den erwarteten Betriebsplan mitteilen. Diese Informationen erleichtern die Beurteilung des gesamten Produktionsprozesses, anstatt Ausrüstung basierend auf einem einzigen Kapazitätswert auszuwählen.
Das Ziel ist nicht einfach nur der Kauf der am schnellsten poppenden Maschine. Es geht darum, einen Produktionsprozess aufzubauen, bei dem das Poppen, der Transport, das Kühlen, das Beschichten und das Verpacken mit einer praktischen und nachhaltigen Geschwindigkeit zusammenarbeiten können.
Bei der Überprüfung einer vorgeschlagenen Linie sollten Hersteller die erwartete Leistung der vollständigen Konfiguration unter Verwendung ihrer beabsichtigten Popcornsorte und ihres Beschichtungsverfahrens bestätigen. Sie sollten auch prüfen, welche Ausrüstung enthalten ist, wie sich das Produkt zwischen den Stufen bewegt, welches Verpackungsformat unterstützt wird und welche Betriebsannahmen für die angegebene Kapazität gelten.
Für eine bestehende Fabrik sollten tatsächliche Produktionsaufzeichnungen geteilt und erklärt werden, wo sich Produkt ansammelt oder Maschinen untätig bleiben. Für eine neue Fabrik sollten die geplante Leistung, die Produktpalette, die verfügbaren Versorgungsleitungen und zukünftige Erweiterungsanforderungen angegeben werden. Dies ermöglicht es, die Ausrüstungskonfiguration anhand des realen Produktionsziels zu bewerten.
Wo treten Produktionsengpässe in einer automatisierten Popcorn-Fertigungslinie normalerweise auf?
Sie treten häufig beim Poppen, bei der Zutatenzufuhr, beim Fördern, beim Kühlen und Filtern, beim Beschichten oder beim Verpacken auf. Der tatsächliche Engpass ist die Stufe, die den Fluss des annehmbaren Endprodukts unter den Betriebsbedingungen der Fabrik begrenzt.
Wie kann eine Fabrik den Engpass in einer Popcorn-Produktionslinie identifizieren?
Messen Sie den tatsächlichen Durchsatz in jeder Stufe über denselben Zeitraum, zeichnen Sie Ausfallzeiten und Wartezeiten auf und beobachten Sie, wo sich Popcorn ansammelt. Vergleichen Sie die Daten anhand einheitlicher Produkt- und Leistungsdefinitionen, bevor Sie entscheiden, welche Stufe verbessert werden muss.
Kann eine Popcorn-Maschine mit höherer Kapazität alle Produktionsengpässe lösen?
Nein. Die Erhöhung der Poppkapazität verbessert möglicherweise nicht den Gesamtausstoß, wenn das Fördern, Kühlen, Beschichten oder Verpacken das zusätzliche Produkt nicht bewältigen kann. Die gesamte Linie sollte bewertet werden, bevor die Kapazität einer Stufe erhöht wird.
Warum sammelt sich Popcorn vor der Verpackungsmaschine an?
Eine Ansammlung kann auftreten, wenn die Verpackungsstufe das Produkt langsamer verarbeitet, als die vorgelagerte Linie es liefert. Füllgeschwindigkeit, Beutelformat, Siegelleistung, Foliennachschub, verworfene Packungen und Maschinenausfallzeiten sollten überprüft werden.
Wie beeinflusst Kühlausrüstung die Kapazität der industriellen Popcorn-Produktion?
Wenn Kühlen und Filtern den ankommenden Produktstrom nicht aufnehmen können, kann Popcorn zwischen den Stufen warten und vorgelagerte Geräte zwingen, langsamer zu arbeiten. Das Kühlsystem sollte im Hinblick auf das Produkt, die Prozessanforderungen und den tatsächlichen Liniendurchsatz bewertet werden.
Welche Informationen sollte ein Hersteller bei der Auswahl einer automatisierten Popcorn-Produktionslinie bereitstellen?
Geben Sie die Zielleistung in kg/h, Popcornsorten, Beschichtungsrezepte, das Verpackungsformat, das Fabriklayout, die verfügbare Stromversorgung, den Betriebszeitplan und alle vorhandenen Produktionsdaten an. Diese Details helfen dem Lieferanten, eine Konfiguration für den gesamten Prozess zu bewerten.
 No.58 TongMing Road,TongAn District,XiaMen City,FuJian Province
 +86-592-5701935
Wenn Sie an einem xfd-Produkt interessiert sind, hinterlassen Sie uns bitte eine Nachricht. Wir werden Ihnen bald antworten.
Copyright © 2012-2026 XFD XIAMEN MACHINERY TECHNOLOGY LTD..Alle Rechte vorbehalten.
 Deutsch
 English
 русский
 español
 português
 Nederlands
 العربية
 हिंदी


