Kategorien
neuer Blog
Ungleichmäßige Popcornexpansion ist ein häufiges Qualitätsproblem in der kommerziellen Popcornherstellung. Während desselben Produktionszyklus können sich einige Körner zu großen, fluffigen Stücken ausdehnen, während andere klein, dicht, nur teilweise oder gar nicht aufgeplatzt bleiben. Für eine Popcornfabrik betrifft diese Inkonsistenz mehr als nur das Erscheinungsbild des Produkts. Sie kann auch die Poppausbeute verringern, den Rohstoffabfall erhöhen, Schwierigkeiten beim Auftragen von Aromen verursachen und die Qualität des Endprodukts schwerer kontrollierbar machen.
Was verursacht ungleichmäßige Popcornexpansion in der kommerziellen Herstellung? Zu den häufigsten Faktoren gehören uneinheitliche Kornfeuchtigkeit, Unterschiede in Korngröße und -sorte, beschädigte Schalen, ungeeignete Lagerbedingungen, ungleichmäßige Erwärmung, falsche Chargenbeladung und instabile Verarbeitungseinstellungen. Diese Faktoren können einzeln oder gleichzeitig auftreten.
Der beste Weg zur Diagnose des Problems besteht darin, zuerst die Rohstoffqualität zu prüfen und anschließend den Poppprozess sowie die nachgelagerten Anlagen zu bewerten. XFD bietet industrielle Popcornmaschinen und Produktionslösungen für Hersteller, die zuverlässige Verarbeitungsleistung bei höheren Ausbringungsmengen benötigen. Doch selbst eine gut konstruierte Maschine benötigt geeignete Körner und ordnungsgemäß gesteuerte Betriebsbedingungen, um eine gleichmäßige Expansion zu erzielen.
Ungleichmäßige Popcornexpansion bedeutet, dass unter denselben Produktionsbedingungen verarbeitete Körner keine ähnlichen Endergebnisse liefern. Anstatt ein gleichmäßiges Produkt zu erzielen, kann eine Charge eine Mischung aus stark expandiertem Popcorn, kleinen dichten Stücken, unregelmäßigen Formen und ungepoppten Körnern enthalten.
In der kommerziellen Herstellung zeigt sich ungleichmäßige Expansion gewöhnlich auf verschiedene Weise:
Nicht jedes Korn wird exakt dieselbe Form oder dasselbe Expansionsvolumen aufweisen. Natürliche Unterschiede zwischen den einzelnen Körnern sind normal. Das Produktionsziel besteht darin, diese Variation innerhalb der für das Endprodukt erforderlichen Qualitätsgrenzen zu halten.
Ungleichmäßige Expansion wird selten durch einen einzelnen Faktor verursacht. Hersteller sollten sowohl den Zustand der Rohkörner als auch die Art und Weise berücksichtigen, wie die Anlagen sie verarbeiten.
Uneinheitliche Kornfeuchtigkeit
Feuchtigkeit ist für den Poppprozess von Popcorn essenziell. Wasser im Inneren des Korns verwandelt sich beim Erhitzen in Dampf und erzeugt den erforderlichen Druck, um die Schale zu sprengen und die Stärke zu expandieren. Ist der Feuchtigkeitsgehalt zu niedrig, erzeugen einige Körner möglicherweise nicht genügend Druck, um ordnungsgemäß aufzuplatzen. Ist die Feuchtigkeit zu hoch oder schwankt sie innerhalb einer Charge erheblich, kann das Poppverhalten ebenfalls weniger vorhersehbar werden.
Für viele kommerzielle Popcornsorten wird ein Feuchtigkeitsgehalt von etwa 13 % bis 14,5 % häufig als Referenzbereich verwendet. Das geeignete Ziel hängt jedoch von der Kornsorte und den Lieferantenspezifikationen ab. Hersteller sollten nicht davon ausgehen, dass jede Popcornsorte bei exakt demselben Feuchtigkeitsniveau die beste Leistung bringt.
Unterschiede in Korngröße und -sorte
Korngröße, -form, -sorte und physikalische Struktur können beeinflussen, wie Körner auf Erwärmung reagieren. Wenn eine Charge spürbar unterschiedliche Korngrößen enthält, können Wärmeübertragung und Poppverhalten variieren. Eine Einstellung, die bei einer Kornsorte gut funktioniert, führt bei einer anderen möglicherweise nicht zu denselben Ergebnissen.
Hersteller sollten prüfen, ob eingehende Lieferungen den vereinbarten Kornspezifikationen entsprechen. Wenn ein Lieferant die Sorte oder Qualität ändert, ohne die Fabrik zu informieren, müssen die bestehenden Produktionseinstellungen möglicherweise überprüft werden.
Beschädigte oder schwache Kornschalen
Die äußere Schale hilft dabei, den internen Dampfdruck während des Erhitzens aufrechtzuerhalten. Körner mit Rissen, physischen Beschädigungen oder geschwächten Schalen können Druck verlieren, bevor sie die für eine normale Expansion erforderlichen Bedingungen erreichen. Dies kann zu kleinem, schlecht expandiertem oder unregelmäßigem Popcorn führen.
Übermäßige Handhabung, ungeeigneter Transport und schlechte Lagerungspraktiken können die Anzahl beschädigter Körner erhöhen. Die Rohstoffinspektion sollte daher sowohl den physischen Zustand als auch die Feuchtigkeitsmessung umfassen.
Ungeeignete Lagerbedingungen
Popcornkörner können während der Lagerung Feuchtigkeit aufnehmen oder verlieren. Die Einwirkung wechselnder Luftfeuchtigkeit, Kondenswasser, feuchter Verpackungen oder einer längeren ungeeigneten Lagerung kann Unterschiede zwischen Chargen oder sogar innerhalb derselben Charge erzeugen.
Wenn sich die Expansionsqualität nach einer neuen Lieferung plötzlich ändert, sollten Hersteller den Lagerungsverlauf und die Feuchtigkeitswerte der neuen Körner mit denen früherer Chargen vergleichen.
Ungleichmäßige Erwärmung im Inneren der Poppanlage
Wenn die Wärme nicht gleichmäßig verteilt wird, erhalten die Körner während des Poppzyklus möglicherweise unterschiedliche Mengen an thermischer Energie. Einige poppen möglicherweise zu früh, während andere vor Ende des Zyklus keine ausreichende Erwärmung erhalten.
Mögliche Ursachen sind eine instabile Temperaturregelung, Probleme mit dem Heizsystem, falsche Betriebseinstellungen oder eine ungeeignete Anlagenbeladung. Bediener sollten prüfen, ob das Problem bei jeder Charge oder nur bei der Verarbeitung eines bestimmten Korntyps auftritt.
Falsche Chargenbeladung und Durchmischung
Das Einfüllen zu vieler Körner in eine Poppkammer kann die Wärmeübertragung und die Kornbewegung beeinträchtigen. Wenn sich die Körner während der Verarbeitung nicht ordnungsgemäß bewegen oder verteilen, werden einige möglicherweise weniger gleichmäßig erwärmt als andere.
Bei Anlagen mit einem Rühr- oder Mischsystem sollten die Bediener prüfen, ob der Mechanismus normal arbeitet und ob die Beladungsmenge den empfohlenen Betriebsbedingungen der Maschine entspricht.
Der effektivste Ansatz besteht darin, zu vermeiden, mehrere Maschineneinstellungen gleichzeitig zu ändern. Wenn Bediener Feuchtigkeit, Temperatur, Füllmenge und Puffzeit gemeinsam anpassen, wird es schwierig zu erkennen, welche Änderung tatsächlich zu einer Verbesserung führt.
Stattdessen können Hersteller einem schrittweisen Diagnoseprozess folgen.
Überprüfen Sie zuerst den Zustand der Rohkörner.
Entnehmen Sie repräsentative Proben von verschiedenen Standorten aus der eintreffenden Charge. Überprüfen Sie den Feuchtigkeitsgehalt, die Korngröße, sichtbare Schäden und Fremdkörper. Vergleichen Sie die Ergebnisse mit den Spezifikationen des Lieferanten und früheren Lieferungen.
Führen Sie einen kontrollierten Kleinchargen-Pufftest durch.
Verwenden Sie eine repräsentative Kornprobe und halten Sie die Maschineneinstellungen konstant. Notieren Sie das Rohkorngewicht, die Puffzeit, die Menge an ungepufften Körnern und das Aussehen des Endprodukts. Dies bildet eine Grundlage für den Vergleich späterer Tests.
Überprüfen Sie das Heizsystem.
Überprüfen Sie, ob die Maschine die erforderlichen Betriebsbedingungen erreicht und beibehält. Überprüfen Sie Temperaturmesswerte, die Heizleistung und alle abnormalen Veränderungen während des Zyklus. Wenn dasselbe Problem bei verschiedenen Kornchargen auftritt, sollte die Anlagenleistung genauer untersucht werden.
Überprüfen Sie die Beschickungs- und Rührbedingungen.
Bestätigen Sie, dass die Kornmenge im empfohlenen Bereich der Maschine liegt. Überprüfen Sie, ob sich die Körner wie erwartet bewegen und erhitzen. Achten Sie auf ungewöhnliche Geräusche, inkonsistentes Rühren oder mechanische Probleme, die die Verarbeitung beeinträchtigen könnten.
Vergleichen Sie die Ergebnisse zwischen den Chargen.
Verarbeiten Sie eine nachweislich gute Korncharge und vergleichen Sie sie mit der Charge, die eine schlechte Expansion aufweist. Wenn das nachweislich gute Material unter denselben Maschineneinstellungen konsistente Ergebnisse liefert, hängt das Problem möglicherweise mit dem neuen Rohmaterial zusammen. Wenn beide Chargen ähnliche Probleme aufweisen, verdienen die Ausrüstung oder der Betriebsprozess eine weitere Inspektion.
Dieser Vergleich hilft Herstellern, die Ursache des Problems zu identifizieren, ohne unnötige Anpassungen an der gesamten Produktionslinie vorzunehmen.
Eine Sichtprüfung ist nützlich, reicht jedoch nicht aus, um Expansionsprobleme in einer kommerziellen Fabrik zu diagnostizieren. Hersteller sollten messbare Indikatoren aufzeichnen, damit die Produktionsergebnisse objektiv verglichen werden können.
Folgende Messungen sind besonders nützlich:
Hersteller können beispielsweise die ungepufferte Kornrate mithilfe der folgenden Formel berechnen:
Anteil ungepufferter Körner (%) = Gewicht der ungepufferten Körner ÷ Gesamtgewicht der Rohkörner × 100
Wenn bei einem Test 10 kg Rohkörner verwendet werden und 0,6 kg ungepuffert bleiben, beträgt der Anteil ungepufferter Körner 6 %. Dies ist ein anschauliches Beispiel. Für zuverlässige Vergleiche sollten Hersteller für jeden Test dieselben Probenahme-, Wiege- und Trennverfahren anwenden.
Das Expansionsvolumen sollte ebenfalls mit einem gleichbleibenden Behälter und einer einheitlichen Füllmethode gemessen werden. Bediener sollten es vermeiden, Ergebnisse zu vergleichen, die mit unterschiedlichen Behältergrößen oder unterschiedlichen Setzungsverfahren gemessen wurden.
Dies ist eine der wichtigsten Fragen für Produktionsleiter. Das Ersetzen von Geräten oder das Ändern von Maschineneinstellungen vor der Ermittlung der tatsächlichen Ursache kann Zeit und Geld kosten.
Der folgende Vergleich kann helfen, die mögliche Fehlerquelle einzugrenzen:
| Beobachtetes Problem | Mögliche Ursache | Empfohlene Überprüfung |
|---|---|---|
| Expansion ändert sich nach einer neuen Lieferung | Kornfeuchte oder Sortenunterschiede | Feuchte, Größe und Lieferspezifikationen vergleichen |
| Hohe Rate an unpoppenden Körnern über mehrere Chargen hinweg | Heizbedingungen oder ungeeignete Betriebseinstellungen | Heizleistung und Popping-Zyklus überprüfen |
| Einige Körner sind viel kleiner als andere | Korngröße, Feuchteschwankung oder ungleichmäßige Hitzeeinwirkung | Rohstoffproben und Kornbewegung überprüfen |
| Ergebnisse ändern sich zwischen den Schichten | Unterschiedliche Betriebseinstellungen oder Ladepraktiken | Bedienprotokolle und Maschineneinstellungen vergleichen |
| Die Expansion ist selbst bei zuvor zuverlässigen Körnern gering | Problem mit der Anlagen- oder Prozessleistung | Heizung, Rührung und Maschinenzustand inspizieren |
Dies sind diagnostische Ausgangspunkte, keine absoluten Schlussfolgerungen. Mehrere Faktoren können ähnliche Symptome hervorrufen. Ein kontrollierter Vergleich zwischen bekanntem Rohstoff und der betroffenen Charge ist in der Regel nützlicher, als sich allein auf das Aussehen zu verlassen.
Industrielle Popcorn-Anlagen spielen eine wichtige Rolle bei der Aufrechterhaltung wiederholbarer Verarbeitungsbedingungen. Eine geeignete Maschine sollte zum Korntyp, zur Chargengröße, zur Erhitzungsmethode und zur erforderlichen Produktionsleistung passen.
Bei der Evaluierung einer industriellen Popcorn-Maschine sollten Hersteller Folgendes berücksichtigen:
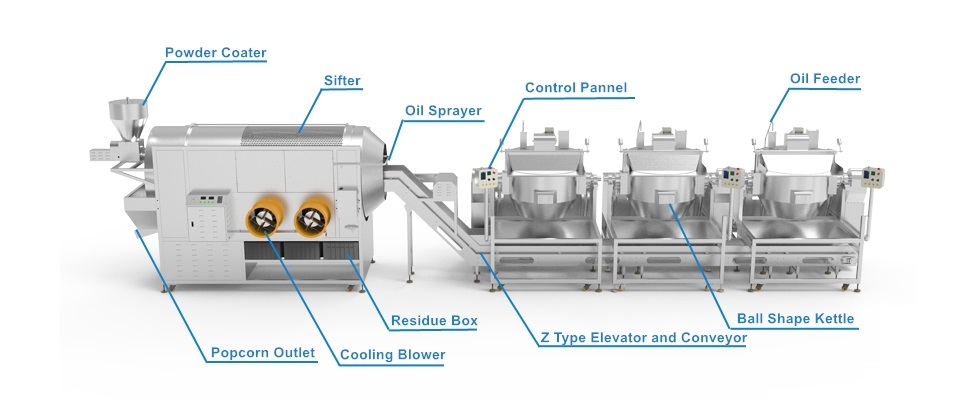
XFD bietet industrielle elektromagnetische Popcorn-Produktionsanlagen für Fabrikanwendungen. Die Produktionslinienoptionen können Popcornmaschinen mit Ölzuführungs-, Förder-, Kühl- und Überzugsanlagen integrieren. Zum Beispiel die XFD industrial popcorn production and coating line nutzt elektromagnetische Erwärmungstechnologie und wird für die angegebene Konfiguration mit einer Kapazität von ca. 60–80 kg/h angegeben.
Dieser Wert gilt für das genannte System und sollte nicht als Ausgabeleistung jeder XFD-Maschine angesehen werden. Die tatsächliche Produktion hängt von der gewählten Konfiguration, dem Rohmaterial, den Produktanforderungen und den Betriebsbedingungen ab.

Unterschiedliche Ausdehnungen sollten so früh wie möglich erkannt werden, idealerweise direkt nach dem Poppvorgang. Hersteller sollten jedoch auch den nachgelagerten Prozess überprüfen, da eine mangelhafte Produktbehandlung ein bestehendes Qualitätsproblem deutlicher hervortreten lassen kann.
Nach dem Poppen kann Popcorn ungepoppte Maiskörner, kleine Fragmente und andere unerwünschte Materialien enthalten. Wenn diese Materialien nicht ordnungsgemäß abgetrennt werden, können sie das Aussehen und die Konsistenz des Endprodukts beeinträchtigen.
Auch vor der nachfolgenden Verarbeitung ist Kühlung wichtig. Popcorn, das mit einer ungeeigneten Temperatur in eine Überzugsphase gelangt, kann je nach Rezeptur und Prozessbedingungen die Überzugsleistung beeinträchtigen. Eine optimal abgestimmte Kühl- und Filterstufe trägt dazu bei, das Produkt für die weitere Handhabung vorzubereiten.
XFDs rotating drum cooling and filtering machine ist darauf ausgelegt, Popcorn zu kühlen und kleinere unerwünschte Materialien abzuscheiden. Die Leistung sollte anhand der tatsächlichen Produktionsrate, der Produkteigenschaften und der erforderlichen Trennergebnisse bewertet werden.
Für Hersteller, die aromatisiertes Popcorn herstellen, besteht der nächste Schritt darin zu prüfen, ob das Überzugssystem mit der tatsächlichen Größe und Beschaffenheit des aufgepoppten Produkts umgehen kann. XFDs industrielle Popcorn-Überzugsanlagen bieten Optionen für verschiedene Aromatisierungs- und Beschichtungsanwendungen.
Es ist wichtig sich daran zu erinnern, dass Kühl- und Filtergeräte eine schlechte Maiskornexpansion nicht korrigieren können. Diese Maschinen helfen dabei, das Produkt nach dem Poppen zu handhaben. Die ursprüngliche Ursache für eine ungleichmäßige Expansion muss weiterhin beim Rohmaterial oder in der Poppphase behoben werden.
Sobald die Ursache ermittelt wurde, sollten Fabriken eine wiederholbare Produktions- und Inspektionsroutine einführen. Das Ziel besteht nicht einfach darin, eine schlechte Charge zu korrigieren, sondern die Wahrscheinlichkeit zu verringern, dass dasselbe Problem erneut auftritt.
Die folgenden Praktiken können helfen, die Konsistenz zu verbessern:
Hersteller sollten außerdem separate Produktionsaufzeichnungen für verschiedene Kornsichten erstellen. Dies erleichtert die Identifizierung, welche Rohmaterialien unterschiedliche Betriebseinstellungen erfordern, und reduziert unnötiges Ausprobieren.
Für Unternehmen, die eine neue Popcornfabrik planen oder eine bestehende Anlage aufrüsten, sollte die Auswahl der Ausrüstung mehr als nur die Nennkapazität der Maschine berücksichtigen. Eine Hochleistungs-Poppmaschine liefert nicht automatisch konsistentes fertiges Popcorn, wenn die Rohmaterialzufuhr, Kühlung, Beschichtung und Verpackung nicht richtig aufeinander abgestimmt sind.
Vor der Auswahl einer Produktionslinie sollten Käufer die folgenden Informationen vorbereiten:
Bei der Besprechung eines Projekts mit XFD kann die Angabe dieser Details dem Lieferanten helfen, eine geeignete Maschinenkonfiguration zu bewerten. Das Gerätesortiment von XFD umfasst Einzelmaschinen und integrierte Produktionslösungen, sodass Hersteller sowohl ihre aktuellen Produktionsanforderungen als auch zukünftige Erweiterungen berücksichtigen können.
Für Fabriken, die einen kompletten Arbeitsablauf benötigen, sollte die richtige Anordnung das Aufpoppen, den Materialtransfer, die Kühlung, das Aromatisieren und das Verpacken koordinieren, anstatt jede Maschine als eigenständige Einheit zu behandeln. Sie können auch die XFDs Popcorn-Verpackungsanlagen bei der Planung der Endphase des Produktionsprozesses erkunden.
Was ist die häufigste Ursache für eine ungleichmäßige Popcorn-Expansion?
Eine ungleichmäßige Kernfeuchtigkeit ist eine der Hauptursachen, aber auch Maissorte, Korngröße, Hüllenschäden, Lagerbedingungen, Heizstabilität und falsche Befüllung können die Expansion beeinflussen. Hersteller sollten die Rohstoffqualität und die Maschinenleistung überprüfen, bevor sie sich für eine Lösung entscheiden.
Warum poppen einige Popcornkörner, während andere in derselben Charge ungeept bleiben?
Körner können unterschiedliche Feuchtigkeitswerte, Größen, Hüllenzustände oder Wärmeeinwirkungen aufweisen. Diese Unterschiede können dazu führen, dass sie die erforderlichen Popping-Bedingungen zu unterschiedlichen Zeitpunkten erreichen. Die Entnahme von Proben der rohen Körner und die Überprüfung des Popping-Zyklus können helfen, die Ursache zu identifizieren.
Beeinflusst die Kornfeuchtigkeit die Popcorn-Expansion?
Ja. Die Feuchtigkeit im Inneren des Kerns erzeugt während des Erhitzens Dampfdruck. Zu wenig Feuchtigkeit kann zu einer schlechten Expansion oder ungepoppten Körnern führen, während übermäßige oder ungleichmäßige Feuchtigkeit die Popping-Leistung unvorhersehbarer machen kann. Der geeignete Feuchtigkeitsbereich sollte für die jeweilige Maissorte bestätigt werden.
Wie können Hersteller die Konsistenz der Popcorn-Expansion messen?
Hersteller können das Expansionsvolumen, die Rate der ungepoppten Körner, die Größenverteilung des fertigen Popcorns und die Produktionsergebnisse von Charge zu Charge vergleichen. Die Verwendung derselben Probenahme- und Messmethoden macht diese Indikatoren für die Qualitätskontrolle nützlicher.
Kann eine Erhöhung der Heiztemperatur das Problem der ungleichmäßigen Popcorn-Expansion lösen?
Nicht unbedingt. Eine Erhöhung der Temperatur ohne Ermittlung der Ursache kann zu Verbrennungen oder Überverarbeitung führen. Hersteller sollten vor kontrollierten Anpassungen zunächst die Kornfeuchtigkeit, die Belademenge, die Heizleistung und die Popping-Zeit überprüfen.
Kann eine industrielle Popcornmaschine alle ungepoppten Körner eliminieren?
Nein. Natürliche Unterschiede bei den Körnern und der Rohstoffqualität bedeuten, dass einige Abweichungen bestehen bleiben können. Eine geeignete Industriemaschine, konsistente Rohstoffe und ordnungsgemäß kontrollierte Betriebsbedingungen können dazu beitragen, ungepoppte Körner zu reduzieren, aber eine vollständige Eliminierung sollte nicht angenommen werden.
Warum sollte Popcorn nach dem Poppen gekühlt und gefiltert werden?
Das Kühlen hilft, das Popcorn für die nachfolgende Verarbeitung vorzubereiten, während das Filtern hilft, ungepoppte Körner, kleine Fragmente und andere unerwünschte Materialien abzutrennen. Diese Schritte verbessern die Produkthandhabung und tragen dazu bei, die Konsistenz vor dem Beschichten oder Verpacken aufrechtzuerhalten.
Was sollte eine Fabrik tun, wenn die Expansionsqualität plötzlich inkonsistent wird?
Beginnen Sie damit, die aktuelle Rohstoffcharge mit einer zuvor zuverlässigen Charge zu vergleichen. Überprüfen Sie Feuchtigkeit, Korngröße und physischen Zustand und führen Sie dann einen kontrollierten Popping-Test durch. Wenn beide Chargen ähnliche Probleme aufweisen, überprüfen Sie das Heizsystem, die Belademenge, den Rührmechanismus und die Betriebseinstellungen.
Welche Informationen sollten Käufer bei der Anforderung eines Angebots für eine industrielle Popcornmaschine angeben?
Käufer sollten die Zielausgabe in kg/h, Maissorte und Spezifikationen, gewünschte Popcornprodukte, Beschichtungsanforderungen, Automatisierungspräferenzen, Fabrikfläche und Stromversorgung angeben. Diese Informationen helfen dem Lieferanten, Geräte zu empfehlen, die dem tatsächlichen Produktionsprozess entsprechen.
Eine ungleichmäßige Popcorn-Expansion lässt sich am besten durch eine systematische Diagnose statt durch wiederholte Anpassungen der Maschineneinstellungen lösen. Durch die Überprüfung der Kornqualität, die Messung der Feuchtigkeit, das Testen der Popping-Leistung und die Überprüfung des Maschinenbetriebs können Hersteller die Hauptquelle für Inkonsistenzen identifizieren und vermeidbare Produktionsverluste reduzieren.
Für Fabriken, die ihre Produktionskonsistenz verbessern oder ihre Herstellungskapazität erweitern möchten, bietet XFD Popcorn industrielle Popcornmaschinen und integrierte Ausrüstungslösungen für unterschiedliche Produktionsanforderungen an. Die richtige Gerätekonfiguration, kombiniert mit konsistenten Rohstoffen und einer effektiven Prozesssteuerung, hilft Herstellern, einen vorhersehbareren Popcornproduktionsbetrieb aufzubauen.
 No.58 TongMing Road,TongAn District,XiaMen City,FuJian Province
 +86-592-5701935
Wenn Sie an einem xfd-Produkt interessiert sind, hinterlassen Sie uns bitte eine Nachricht. Wir werden Ihnen bald antworten.
Copyright © 2012-2026 XFD XIAMEN MACHINERY TECHNOLOGY LTD..Alle Rechte vorbehalten.
 Deutsch
 English
 русский
 español
 português
 Nederlands
 العربية
 हिंदी


